مراحل ساخت یک مخزن تحت فشار از طراحی تا بهره‌برداری؛ راهنمای کامل ساخت Pressure Vessel

ساخت یک مخزن تحت فشار (Pressure Vessel) فقط به برش ورق، مونتاژ و جوشکاری محدود نمی‌شود. یک Pressure Vessel از زمانی که مشخصات فرآیندی آن تعیین می‌شود تا زمانی که وارد سرویس می‌شود، مراحل متعددی را پشت سر می‌گذارد؛ از طراحی مکانیکی و انتخاب متریال گرفته تا ساخت، کنترل کیفیت، آزمون‌های غیرمخرب، تست فشار، نصب و در نهایت بازرسی‌های حین سرویس.
  • ۱. طراحی مخزن تحت فشار؛ اولین مرحله ساخت

    قبل از اینکه حتی یک ورق برش بخورد، باید مشخصات اصلی تجهیز تعیین شود.اطلاعاتی مانند موارد زیر از مبنای طراحی هستند:
    • Design Pressure
    • Design Temperatures
    •  Operating  Pressure
    • Operating Temperature
    • نوع سیال
    • Corrosion Allowance
    • جنس متریال
    • حجم مخزن
    • Orientation
    • نوع Head
    • تعداد و ابعاد نازل‌ها
    • نوع ساپورت
    در این مرحله مهندس طراحی با توجه به Design Code، شرایط فرآیندی و مشخصات پروژه، ضخامت اجزای مختلف مخزن را تعیین می‌کند.
    برای مخازن تحت فشار متداول، ASME Section VIII Division 1 یکی از کدهای اصلی مورد استفاده است. این بخش الزامات مربوط به طراحی، ساخت، بازرسی، آزمون و Certification مخازن تحت فشار را پوشش می‌دهد.

    ۲. تهیه نقشه‌ها و مدارک مهندسی

    پس از مشخص شدن طراحی، مجموعه‌ای از مدارک برای ساخت تهیه می‌شود.مهم‌ترین مدارک شامل:

    • General Arrangement Drawing یا GA
    •  Fabrication Drawing
    •  Detail Drawing
    • Nozzle Orientation
    • Drawing
    • Weld Map
    •  Material List
    • Bill of Material
    • Inspection & Test Plan یا ITP
    • Welding Documents
    • NDT Procedures
    • Painting Specification

    GA Drawing تصویر کلی مخزن را نشان می‌دهد و اطلاعاتی مانند ابعاد، نازل‌ها، ساپورت‌ها و موقعیت اجزای اصلی در آن مشخص می‌شود.اما برای ساخت، معمولاً Fabrication Drawing و مدارک جزئی‌تر اهمیت بیشتری دارند.

    ۳. انتخاب و تأمین متریال

    بعد از تأیید مدارک مهندسی، متریال موردنیاز تهیه می‌شود.این متریال می‌تواند شامل:
    • Shell Plates
    • Head Plates
    • Pipes
    • Forgings
    • Flanges
    • Nozzles
    • Reinforcement Pads
    • Supports
    باشد.یکی از مهم‌ترین وظایف QC در این مرحله، بررسی Material Test Certificate یا MTC است.مواردی مانند:
    • Material
    • Grade
    • Heat Number
    •  ChemicalComposition
    • Mechanical Properties
    • Thickness
    ابعادباید با مدارک پروژه تطبیق داده شوند.همچنین باید Traceability متریال از زمان ورود به کارگاه تا نصب روی تجهیز حفظ شود.

    ۴. Cutting و Marking

    پس از تأیید متریال، قطعات بر اساس نقشه‌های ساخت علامت‌گذاری و برش می‌شوند.در این مرحله، اشتباه در Marking می‌تواند مشکلات جدی ایجاد کند؛ برای مثال:برش قطعه با ابعاد اشتباهجابه‌جایی نازلاز بین رفتن Heat Numberاشتباه در جهت Rollingاستفاده از قطعه در محل نادرستبه همین دلیل، قبل از Cutting باید نقشه، ابعاد و مشخصات متریال کنترل شوند.Cutting و Marking صحیح، یکی از پایه‌های اصلی Traceability در ساخت Pressure Vessel است.

    ۵. Forming و ساخت اجزای مخزن

    ورق‌های برش‌خورده ممکن است برای رسیدن به شکل موردنظر نیاز به Forming داشته باشند.برای مثال:
    Shell Plate → Roll Forming
    Head Plate → Press Forming یا روش مناسب ساخت
    Cone → Rolling/Forming
    پس از Forming، کنترل‌های ابعادی اهمیت زیادی پیدا می‌کنند.مواردی مانند:
    • Diameter
    • Roundness
    • Thickness
    • Profile
    • طول و عرض
    • میزان اعوجاج
    باید کنترل شوند.در Headها نیز کنترل Profile اهمیت زیادی دارد، زیرا تغییر شکل نامناسب می‌تواند بر Fit-Up و حتی رفتار مکانیکی تجهیز اثر بگذارد.

    ۶. Fit-Up و مونتاژ

    بعد از آماده شدن قطعات، مرحله مونتاژ آغاز می‌شود.در این مرحله قطعات باید قبل از جوشکاری در موقعیت صحیح قرار گیرند.مهم‌ترین پارامترهای Fit-Up عبارت‌اند از:
    • Root Gap
    فاصله بین لبه‌های قطعات قبل از جوشکاری.
    • Hi-Lo
    میزان عدم هم‌راستایی دو قطعه.
    • Alignment
    هم‌راستایی صحیح اجزا.
    • Roundness
    کنترل گردی Shell و Head.
    • Bevel
    بررسی زاویه و شکل آماده‌سازی لبه‌ها.
    Fit-Up ضعیف می‌تواند زمینه‌ساز مشکلاتی مانند Lack of Penetration، Lack of Fusion، Distortion و حتی افزایش احتمال مردودی NDT شود

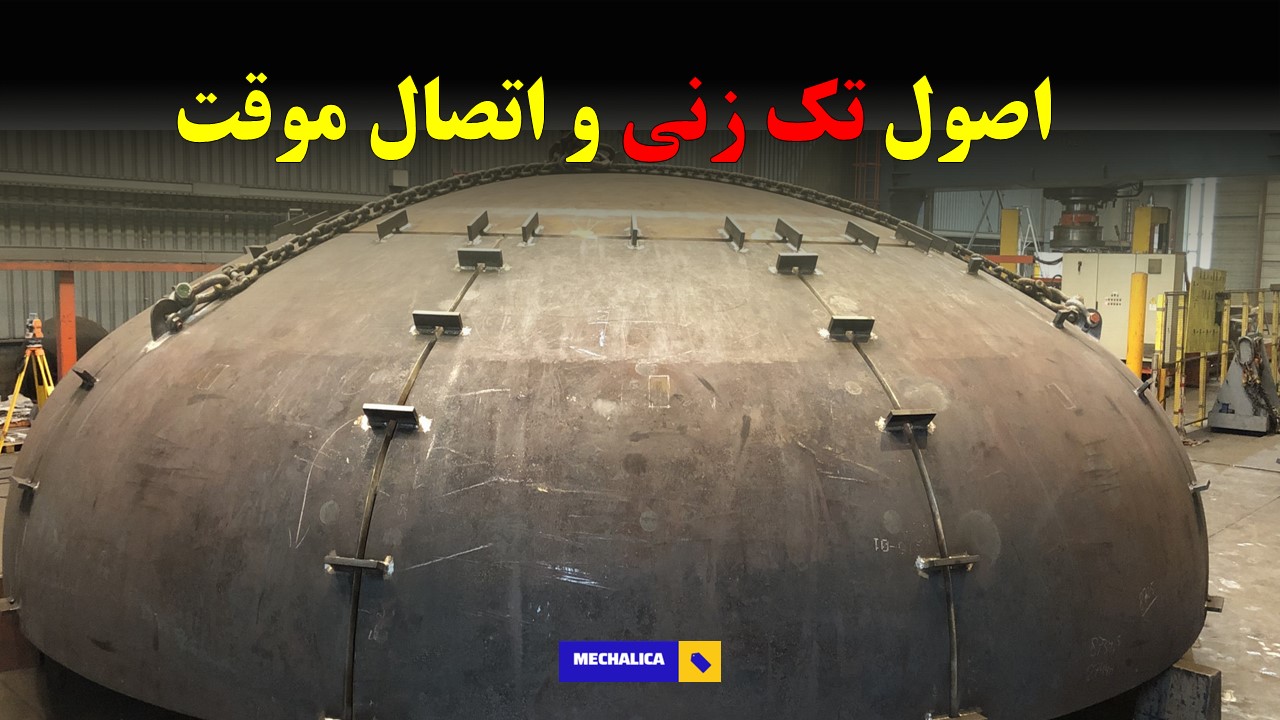
    ۷. Tack Welding و تثبیت قطعات

    پس از تأیید Fit-Up، قطعات با Tack Weld در موقعیت خود نگه داشته می‌شوند.Tack Welding اگرچه موقتی به نظر می‌رسد، اما در ساخت Pressure Vessel اهمیت زیادی دارد.Tack Weld باید:
    با WPS مرتبط باشدتوسط فرد واجد صلاحیت انجام شوداز متریال جوشکاری مناسب استفاده کنداز نظر عیوب ظاهری کنترل شودTack Weld ترک‌خورده یا معیوب نباید بدون اصلاح در جوش نهایی باقی بماند.

    ۸. جوشکاری Pressure Vessel

    یکی از حساس‌ترین مراحل ساخت، Welding است.قبل از شروع جوشکاری باید مشخص باشد:
    • WPS معتبر است.
    • PQR مربوطه موجود و قابل استفاده است.
    • جوشکار دارای صلاحیت مناسب است.
    • متریال مصرفی صحیح است.
    • Preheat در صورت نیاز رعایت می‌شود.
    • Interpass Temperature کنترل می‌شود.
    ASME Section IX استاندارد مهمی برای Qualification مربوط به Welding، Brazing و Fusing است.

    ۹. کنترل جوش و آزمون‌های غیرمخرب

    پس از جوشکاری، بازرسی فقط به مشاهده ظاهری محدود نمی‌شود.بسته به Design، Material، Joint و الزامات پروژه، روش‌های مختلف NDT می‌توانند مورد استفاده قرار گیرند:
    • VT
    • PT
    • MT
    • RT
    • UT
    روش‌های پیشرفته‌تر UT در صورت نیازASME Section V مرجع مهمی برای الزامات روش‌های آزمون غیرمخرب در چارچوب ساخت ASME است. ASME نیز Section V و Section IX را در کنار Section VIII در مجموعه مدارک مرتبط با Certification مخازن تحت فشار معرفی می‌کند.

    ۱۰. PWHT؛ عملیات حرارتی پس از جوشکاری

    در برخی Pressure Vesselها، به‌خصوص با توجه به جنس متریال، ضخامت و الزامات طراحی، ممکن است Post Weld Heat Treatment یا PWHT موردنیاز باشد.هدف از PWHT می‌تواند شامل کنترل اثرات متالورژیکی و کاهش تنش‌های پسماند ناشی از جوشکاری باشد.در این مرحله باید پارامترهایی مانند:
    • Heating Rate
    • Soaking Temperature
    • Holding Time
    • Cooling Rate
    مطابق Procedure و الزامات قابل اعمال کنترل شوند.پس از PWHT نیز ممکن است برخی آزمون‌ها یا کنترل‌های تکمیلی موردنیاز باشند.

    ۱۱. بازرسی ابعادی نهایی

    پس از تکمیل ساخت، ابعاد نهایی مخزن باید کنترل شوند.موارد مهم عبارت‌اند از:طول کلیقطرOut-of-Roundnessمحل نازل‌هاOrientation نازل‌هاElevation نازل‌هاابعاد ساپورت‌هاوضعیت Flangeهاموقعیت اتصالاتاین مرحله اهمیت زیادی دارد، زیرا ممکن است یک مخزن از نظر جوشکاری کاملاً سالم باشد، اما از نظر ابعادی با نقشه پروژه مطابقت نداشته باشد.

    ۱۲. تست هیدرواستاتیک

    یکی از مهم‌ترین آزمون‌های نهایی Pressure Vessel، Hydrostatic Test است.در این آزمون، تجهیز با سیال مناسب پر می‌شود و پس از هواگیری و آماده‌سازی، فشار مطابق الزامات طراحی و Code به تجهیز اعمال می‌شود.قبل از تست باید مواردی مانند:وضعیت تجهیزات اندازه‌گیریکالیبراسیون Pressure Gaugeآب مناسبهواگیریوضعیت اتصالاتآمادگی ایمنی محل تستبررسی شوند.نکته بسیار مهم این است که فشار تست نباید به‌صورت یک عدد ثابت و عمومی برای همه Pressure Vesselها در نظر گرفته شود؛ مقدار و روش اعمال فشار باید بر اساس Code، طراحی و مشخصات پروژه تعیین شود.

    ۱۳. بازرسی نهایی و تهیه مدارک ساخت

    پس از اتمام تست‌ها، مدارک نهایی تجهیز جمع‌آوری می‌شوند.این مدارک می‌توانند شامل موارد زیر باشند:
    • MTC
    • Weld Map
    • WPS/PQR
    • Welder Qualification
    • NDT Reports
    • PWHT Chart
    • Dimensional Report
    • Hydrostatic Test
    • Report
    • Material Traceability
    • Records
    • Inspection Reports
    • Calibration Certificates
    • Final Drawings
    مجموعه این مدارک بخشی از Manufacturing Record Book یا MDR را تشکیل می‌دهد.در پروژه‌های حرفه‌ای، کیفیت مستندات تقریباً به اندازه کیفیت فیزیکی تجهیز اهمیت دارد؛ زیرا بدون مدارک قابل ردیابی، اثبات اینکه تجهیز مطابق الزامات ساخته شده دشوار خواهد بود.

    ۱۴. رنگ‌آمیزی، عایق و آماده‌سازی برای حمل

    پس از تأیید ساخت و تست‌ها، بسته به Specification پروژه، تجهیز برای حفاظت در برابر خوردگی آماده می‌شود.این مرحله ممکن است شامل:
    • Surface
    • Preparation
    • Painting
    • Coating
    • Insulation
    • Preparation
    • Nameplate
    • Installation
    باشد.قبل از رنگ‌آمیزی باید اطمینان حاصل شود که بازرسی‌ها و تست‌های موردنیاز تکمیل شده‌اند؛ زیرا رنگ یا پوشش می تواند دسترسی به برخی سطوح برای بازرسی را دشوار کند.

    ۱۵. حمل و نصب در محل پروژه

    پس از پایان ساخت، Pressure Vessel باید به محل پروژه منتقل شود.در این مرحله خطرات جدیدی ایجاد می‌شوند؛ مانند:آسیب مکانیکیضربه به نازل‌هاتغییر شکلآسیب به Coatingمشکل در Liftingبارگذاری نامناسب روی Supportبنابراین Lifting Plan و Transportation Procedure برای تجهیزات بزرگ اهمیت زیادی دارند.پس از رسیدن تجهیز به سایت نیز باید وضعیت آن قبل از نصب بررسی شود

    ۱۶. نصب و اتصال به سیستم فرآیندی

    در مرحله نصب، Pressure Vessel روی Foundation یا Support خود قرار می‌گیرد و به سیستم‌های مرتبط متصل می‌شود.این مرحله شامل اتصال مواردی مانند:
    • Process Piping
    • Instrumentation
    • Drain
    • Vent
    • PSV
    • Utility Connections
    است.در این مرحله، Nozzle Loads و Alignment پایپینگ نیز اهمیت پیدا می‌کنند. اتصال نادرست خطوط لوله می‌تواند بارهای اضافی به نازل‌های مخزن وارد کند.

    ۱۷. Pre-Commissioning و راه‌اندازی

    قبل از ورود تجهیز به سرویس واقعی، عملیات Pre-Commissioning انجام می‌شود.ممکن است فعالیت‌هایی مانند:
    • Cleaning
    • Flushing
    • Leak Check
    • Instrument Check
    • Valve Check
    • Functional Test
    انجام شوند.پس از تأیید شرایط، تجهیز وارد مرحله Commissioning و سپس Operation می‌شود.

    ۱۸. بازرسی Pressure Vessel در زمان بهره‌برداری

    ساخت مخزن با ورود آن به سرویس به پایان نمی‌رسد؛ بلکه از این مرحله، موضوع Mechanical Integrity اهمیت بیشتری پیدا می‌کند.در سرویس، تجهیز ممکن است در معرض Damage Mechanismهایی مانند:
    • General Corrosion
    • Localized Corrosion
    • Erosion
    • Stress Corrosion
    •  CrackingHydrogen
    • DamageFatigue 
    قرار گیرد.در صنعت نفت و پتروشیمی، API 510 برای بازرسی حین سرویس، Rating، Repair و Alteration مخازن تحت فشار کاربرد دارد و API اعلام کرده است که ویرایش یازدهم این استاندارد، الزامات مربوط به برنامه‌های In-Service Inspection و Condition Monitoring را به‌روزرسانی کرده است.

    ۱۷. Pre-Commissioning و راه‌اندازی

    قبل از ورود تجهیز به سرویس واقعی، عملیات Pre-Commissioning انجام می‌شود.ممکن است فعالیت‌هایی مانند:
    • Cleaning
    • Flushing
    • Leak Check
    • Instrument Check
    • Valve Check
    • Functional Test
    انجام شوند.پس از تأیید شرایط، تجهیز وارد مرحله Commissioning و سپس Operation می‌شود.
    همچنین API RP 572 جزئیات بیشتری درباره روش‌های بازرسی Pressure Vessel ارائه می‌کند و مکمل API 510 محسوب می‌شود.
    نقش بازرس فنی از طراحی تا بهره‌برداریبازرس فنی فقط در مرحله نهایی ساخت وارد پروژه نمی‌شود.در یک پروژه حرفه‌ای، Inspection باید از مراحل اولیه درگیر باشد:
    • Design Review
    • Material Inspection
    • Cutting & Marking
    • Fit-Up Inspection
    • Welding Inspection
    • NDT
    • PWHT
    • Dimensional Inspection
    • Hydrostatic Test
    • Final Inspection
    • Installation
    • In-Service Inspection
    این نگاه مرحله‌ای باعث می‌شود عیب در همان مرحله‌ای که ایجاد شده شناسایی شود و از انتقال آن به مراحل بعدی جلوگیری شود.

    سوالات پرتکرار

    • مهم‌ترین استاندارد برای ساخت Pressure Vessel چیست؟
    بسته به نوع تجهیز و پروژه، استانداردهای مختلفی می‌توانند کاربرد داشته باشند. برای مخازن تحت فشار مشمول آن، ASME Section VIII مرجع اصلی ساخت است و در کنار آن Section II، Section V و Section IX نیز بسته به Scope فعالیت مورد استفاده قرار می‌گیرند.
    • آیا تمام Pressure Vesselها باید Hydrotest شوند؟

    الزامات تست فشار باید بر اساس Code ساخت، طراحی و مشخصات پروژه تعیین شود و نمی‌توان یک روش یا فشار تست واحد را برای تمام مخازن تجویز کرد.

    • WPS و PQR چه نقشی در ساخت مخزن دارند؟

    این مدارک مبنای تأیید روش جوشکاری هستند و باید برای شرایط واقعی اتصال قابل استفاده باشند. صلاحیت روش و پرسنل جوشکاری در چارچوب الزامات قابل اعمال، از جمله ASME Section IX، بررسی می‌شود.

    • بعد از ساخت Pressure Vessel چه استانداردی برای بازرسی آن اهمیت پیدا می‌کند؟

    در تجهیزات تحت پوشش صنعت نفت و پتروشیمی، API 510 یکی از مراجع اصلی برای In-Service Inspection، Rating، Repair و Alteration Pressure Vessel است.

    • آیا بازرسی Pressure Vessel بعد از راه‌اندازی تمام می‌شود؟

    خیر. اتفاقاً پس از ورود به سرویس، بازرسی دوره‌ای و ارزیابی Integrity اهمیت بسیار زیادی پیدا می‌کند، زیرا تجهیز در معرض خوردگی، فرسایش، ترک و سایر Damage Mechanismها قرار می‌گیرد. API RP 572 نیز برای برنامه‌ریزی و اجرای بازرسی Pressure Vessel جزئیات تکمیلی ارائه می‌کند.

    میانگین امتیازات ۵ از ۵
    از مجموع ۲ رای

    پست های مرتبط

    مطالعه این پست ها رو از دست ندین!

    Fit-Up و Tack Welding در عدسی مخازن تحت فشار (Pressure Vessel Heads)

    آنچه در این پست میخوانید Fit-Up چیست؟ چرا Fit-Up در عدسی‌ها اهمیت زیادی دارد؟ پارامترهای اصلی در Fit-Up عدسی ابزارهای…

    بیشتر بخوانید

    اهمیت Fit-Up مناسب در ساخت مخازن تحت فشار و تجهیزات فرآیندی

    آنچه در این پست میخوانید Fit-Up چیست؟ چرا Fit-Up اهمیت زیادی دارد؟ Fit-Up اتصال بدنه به بدنه (Shell to Shell)…

    بیشتر بخوانید

    طراحی، ساخت و بازرسی مخازن تحت فشار (Pressure Vessel) – راهنمای جامع مهندسی و بازرسی

    آنچه در این پست میخوانید مخزن تحت فشار چیست؟ استانداردهای طراحی مخازن تحت فشار اصول طراحی مخازن تحت فشار مراحل…

    بیشتر بخوانید

    نظرات

    سوالات و نظراتتون رو با ما به اشتراک بذارید

    برای ارسال نظر لطفا ابتدا وارد حساب کاربری خود شوید.